
金属工艺博客
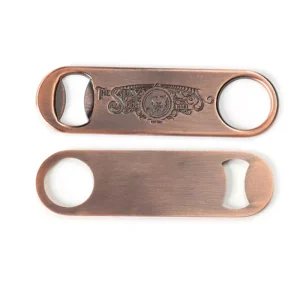
禾三千的金属开瓶器按材质分两条工艺路线:不锈钢款以板材为原料,经激光切割或冲压下料,再折弯、拉丝或抛光、印刷;锌合金款先开钢模,压铸出毛坯,再去毛边、抛光、电镀、上色。两条路线最后都要经过开口检验、配件组装和逐件质检才能包装出货。下文按工序说明每一步做什么、要注意什么。
设计稿阶段确定工艺路线
客户可提供 AI、PDF、CDR、PNG、JPG 等格式的标志或草图,2D 设计稿免费出具。设计稿上要先确定三件事:外形轮廓、开口位置、图案的表现方式。
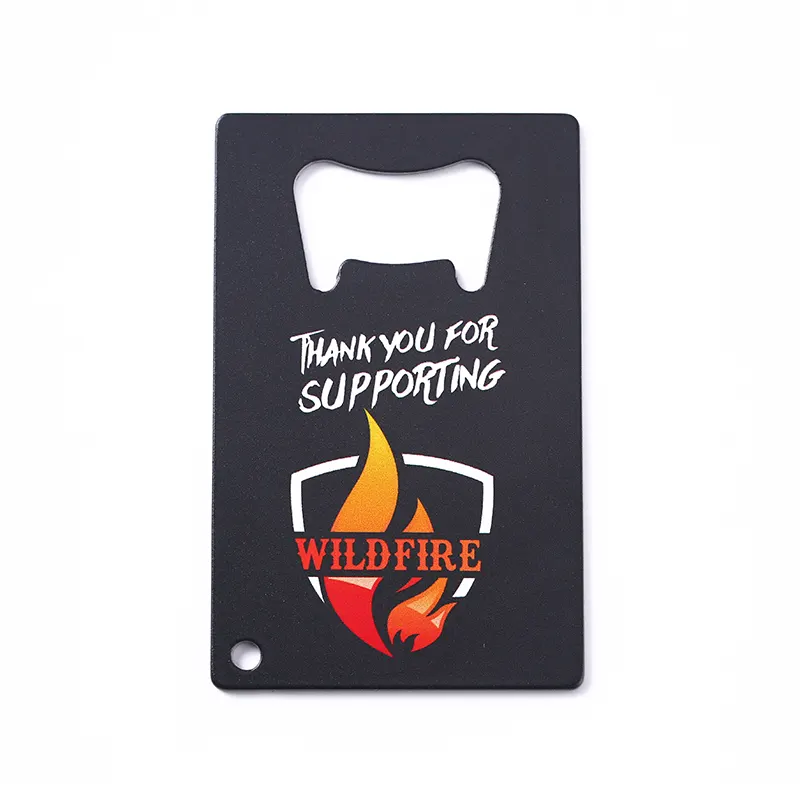
- 平面轮廓 + 彩色图案:走不锈钢路线,图案靠印刷或激光刻印表现。
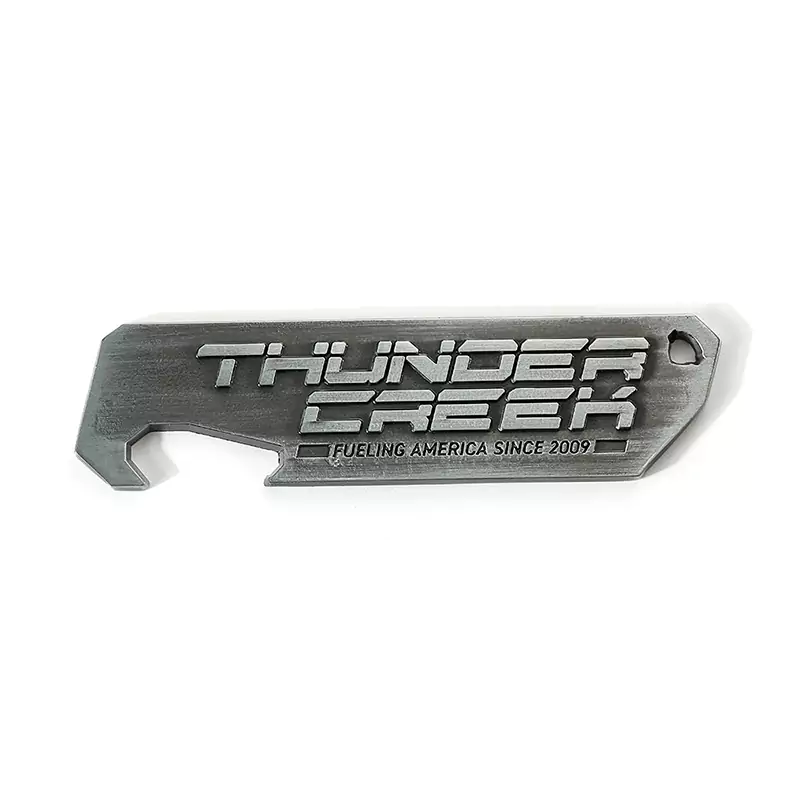
- 浮雕、镂空、立体异形:走锌合金路线,图案在模具里一次压铸成形。
- 开口位置:无论哪种材质,开口都要落在轮廓内受力合理的位置,异形款常因此调整外形比例。
线条过细的标志在设计阶段就要加粗,否则经过抛光、电镀和日常摩擦后会变得模糊。
激光切割路径和模具雕刻都以矢量轮廓为依据。AI、PDF、CDR 格式的矢量文件可直接转为加工图纸;PNG、JPG 等位图需要先描成矢量轮廓,原图模糊时细小笔画会在描图中被简化或丢失,因此位图稿应尽量提供清晰的大尺寸原图。
不锈钢开瓶器的生产工序
禾三千可做激光切割、折弯和 UV 印刷,不锈钢款的主要工序如下。
下料:激光切割或冲压
激光切割按图纸直接切出轮廓和开口,不需要冲裁模具,适合打样和小批量,也适合轮廓复杂的款式。切口边缘会留有细小熔渣和热影响色,需要后续打磨。冲压下料先做冲裁模,再在冲床上批量冲出,件与件之间尺寸一致,效率高;冲裁件一侧会形成毛刺,打磨时要针对毛刺面处理。
折弯
平板款不需要折弯。若设计中有弯曲的握柄、翘起的卡舌或立体支脚,下料后再用折弯模成形。不锈钢回弹明显,折弯角度要在试模时修正,保证同批产品弯角一致。
拉丝与抛光
拉丝在表面形成方向一致的细纹,能掩盖日常使用产生的细小划痕;镜面抛光光亮度高,但指纹和划痕也更明显。同一批产品的拉丝方向、纹路粗细应保持一致。
印刷与刻印
彩色图案通常用 UV 印刷或丝网印刷完成,文字和单色标志也可用激光刻印。印刷层附着在表面,长期摩擦会逐渐磨损;激光刻印直接作用于金属表面,没有附着层。图案应避开开口周边的受力和接触区域。
UV 油墨经紫外灯照射后即时固化,可以印出渐变和照片类图案。不锈钢表面光滑,油墨不易附着,印刷前需清洁除油,必要时先涂一层底涂剂;前处理不到位的印刷件,常见问题是图案在使用中成片剥落,而不是逐渐磨淡。
锌合金开瓶器的生产工序
开模
根据确认后的设计稿制作钢质压铸模具,浮雕高低、镂空位置、文字凹凸都在模具上刻出。模具精度直接决定毛坯的细节清晰度,也决定后续抛光的工作量。
压铸
常用的 Zamak 3 锌合金熔化温度区间约为 381–387 °C,适合热室压铸:熔融合金在压力下注入模腔,冷却后脱模得到毛坯。锌合金流动性好,能填满细小纹路,这是它适合做立体造型的原因。设计时各部位壁厚应尽量均匀,局部过厚容易产生缩孔和气孔,影响强度和电镀效果。毛坯出模后先检查花纹是否完整、有无欠铸和冷隔纹,不合格件在这一步剔除。
去毛边与抛光
毛坯脱模后带有浇口、溢料和分型线处的飞边。飞边需要用切边模或人工剪切去除;振动研磨不适合去飞边,飞边容易被压弯而不是被磨掉,研磨主要用于修整锐边、使表面均匀。之后按需要抛光,电镀前的表面越平整,镀后光泽越均匀。
电镀与上色
锌的化学性质活泼,直接镀镍容易起泡、结合不牢,行业通行做法是先预镀一层铜打底,再镀镍和金、银、铜等面层。电镀时电流集中在棱边和凸面,深凹槽内镀层偏薄,凹槽过窄过深的设计容易出现凹处发暗、露底,开模前应适当放宽。仿古金、仿古银等效果是在电镀后做氧化发黑,再擦出凸面高光。需要彩色的部位用烤漆填色或喷色,填色后烘烤固化。
两条工艺路线的差异
| 对比项 | 不锈钢款 | 锌合金款 |
|---|---|---|
| 成形方式 | 板材切割或冲压,必要时折弯 | 开模后压铸成形 |
| 模具 | 激光切割无需模具;冲压需冲裁模 | 必须开压铸模 |
| 图案表现 | 印刷、激光刻印 | 浮雕、镂空,配合电镀和填色 |
| 表面处理 | 拉丝、抛光 | 去毛边、抛光、电镀、仿古、烤漆 |
| 主要质量风险 | 切口毛刺、印刷磨损 | 气孔、镀层起泡、填色溢色 |
开口部位的加工要点
常见的啤酒瓶、汽水瓶使用皇冠盖,标称直径 26 mm,瓶盖本身是厚约 0.2 mm 的镀锡板或镀铬钢板。开瓶时,开口的卡舌顶住瓶盖裙边向上撬,卡舌边缘承受集中压力,并与钢质瓶盖反复摩擦,因此这一部位的加工要求高于其他部位:
- 不锈钢款:卡舌边缘的熔渣和毛刺必须打磨干净,但不能磨成圆角,否则挂不住瓶盖;冲压件要注意毛刺面朝向,避免毛刺划伤瓶口或手指。
- 锌合金款:卡舌截面要有足够厚度,不能出现缩孔;开口周边不做烤漆填色,因为漆层受力后容易崩落。
- 样品实测:每款样品都用瓶装饮料实际开启,确认一次撬开、瓶盖不被压出折痕后,才进入大货生产。
配件组装
钥匙扣款通过预留的挂孔穿入钥匙圈或链条。挂孔内壁要去毛刺、倒圆,否则长期摩擦会磨断链条,也会磨掉孔边镀层。较重的锌合金主体应配线径较粗的钥匙圈。
禾三千可做带钕铁硼磁铁的冰箱贴开瓶器。冰箱贴款在背面预留凹槽,装入磁铁后用胶固定。常用的钕铁硼磁铁本身容易腐蚀,出厂时一般带有镀镍等保护层;它在温度超过约 100 °C 后矫顽力明显下降,因此磁铁在电镀、烤漆烘烤等工序全部完成后再装入。胶水固化后逐件检查磁铁是否平整、有无松动,并检测吸附力。
质检与包装
成品出货前逐件检查开瓶口、电镀和烤漆,重点包括:
- 轮廓和开口无毛刺、无变形,手摸边缘不刮手;
- 电镀颜色均匀,无起泡、发花、露底,仿古效果深浅一致;
- 烤漆和印刷无气泡、缺色、溢色,图案位置准确;
- 钥匙圈开合正常,磁铁粘接牢固;
- 逐件检查开瓶口,卡舌平直、无崩口。
检验合格后按订单数量和包装要求装箱。款式参考:双面烤漆钥匙扣、卡片开瓶器。
常见问题
同一个图案能否同时做不锈钢版和锌合金版?
可以,但两版要分别打样。两种材质的成形方式不同,压铸模与冲裁模不能通用;不锈钢版若用激光切割下料,则不需要模具。锌合金版的浮雕和镂空层次,在不锈钢平板上只能改用印刷或激光刻印表现,两版的设计稿需要分别调整。
锌合金开瓶器的背面可以做什么?
单面款的背面通常为平面,可以刻印文字、编号或日期;背面也要浮雕图案时,模具需按双面设计。赛事或活动使用的开瓶器,背面要区分名次或场次时,文字直接压铸的,每种文字都要单独开模,按不同款计算;改用激光雕刻,则共用一套模具,按同一款计算,激光雕刻另行报价。
样品开瓶不顺,通常是什么原因?
常见原因有三种:卡舌伸入量不足,挂不住瓶盖裙边;开口过宽,撬动时瓶盖从侧面滑脱;卡舌边缘打磨过度,变成圆角。不锈钢款修改切割图纸即可重新打样,锌合金款则要修改模具,所以开口尺寸最好在设计稿阶段就按 26 mm 皇冠盖核对。
冰箱贴开瓶器为什么吸不住某些不锈钢冰箱门?
磁铁只吸附铁磁性材料。冰箱门板若采用 304 这类奥氏体不锈钢,基本没有磁性,即使是钕铁硼磁铁也吸附不牢;430 等铁素体不锈钢门板则能正常吸附。门板外另有玻璃或覆膜面板时,吸力也会明显减弱。
不同批次的电镀颜色会有差异吗?
电镀色受镀液状态、电镀时间和工件在挂具上的位置影响,批次之间可能出现轻微色差;仿古色还与擦色的深浅有关。对颜色要求严格的,下单时提供潘通色号作为依据;同一订单一次投产,也比拆成几批生产更容易保持颜色一致。
压铸模具与返单
锌合金款的成本和周期很大一部分在开模。一套模具开好后,同一款产品做金、银、铜等不同电镀色,按同一款计算起订量和模具费;模具在工厂保存五年,五年内返单不再收取模具费。需要多种颜色或分批采购的项目,可在首次下单时统一规划电镀色。