
金属工艺博客
金属奖牌的生产依次经过设计稿、开模、成型、去毛边与抛光、电镀、上色、装挂带、质检包装八道工序。开模和成型决定图案细节与立体感,抛光和电镀决定表面光泽与颜色,上色决定色彩是否准确、饱满,装配和质检则决定每一枚成品是否完整、一致。下文按生产顺序说明各工序的做法,以及它影响成品的哪些方面。
设计稿:把创意转成生产图稿
生产图稿与宣传效果图不同,它要标明尺寸、厚度,区分哪些部位凸起、哪些凹下、哪些镂空,并注明各区域的电镀色、填色颜色和潘通色号,正反两面分别出图。平面浮雕的奖牌,2D 图稿即可用于开模;多层立体浮雕、人物或建筑造型,需要先做 3D 建模,确定每一处的高低起伏。禾三千 2D 设计免费,3D 建模及特殊设计另行收费。
图稿阶段还要检查可生产性。线条和文字过细,开模后难以成型,填色时相邻色块也容易连在一起;挂环或穿带孔的位置要与挂带宽度、佩戴方向相匹配。这些问题在图稿上修改最简单,进入开模后再改,就要重新雕刻模具。
原始文件的格式影响出图效率。AI、PDF、CDR 等矢量文件可以直接用于制作生产图稿;PNG、JPG 等图片由设计师重新描绘成矢量线条,图片分辨率越高,描绘越准确。奖牌上的文字最好另附文本,避免从图片辨认时出现错字,背面的名次、日期、组别也应在图稿阶段全部确定。
开模:把图案刻进钢模
模具按照图稿在模具钢上雕刻,图案以阴刻形式呈现,成品上凸起的部分在模具上是凹下的。浮雕深浅、线条锐利程度和文字清晰度都在这一步定型,模具精度直接决定整批奖牌的一致性。
冲压与压铸使用的模具结构不同。冲压模通常为上下两块钢模,分别对应奖牌的正面和背面;压铸模除型腔外还带有浇道,熔化的金属由此注入。模具雕刻完成后,一般经过热处理提高硬度,再试压或试铸,检查图案是否完整、有无缺陷。
成型:压铸与冲压
| 压铸 | 冲压 | |
|---|---|---|
| 原料 | 锌合金 | 铜、铁等金属板材 |
| 做法 | 合金熔化后由压铸机注入模具,冷却后脱模 | 板材裁成坯料,在冲床上压出图案,再冲出外形 |
| 适合的造型 | 多层立体浮雕、镂空、异形、厚薄变化大的造型 | 平面图案、浅浮雕、外形规则的奖牌 |
| 成型后的余料 | 浇口残留、分模线 | 冲切边缘的毛边 |
压铸能一次成型镂空和厚薄不均的结构,造型自由度高,大尺寸、外形复杂的赛事奖牌多采用压铸。冲压件由板材直接压制,表面致密,细线条和小字清晰,适合图案以线条和文字为主的奖牌。成型方式确定后,后续的抛光和电镀工序也随之调整。
去毛边与抛光:决定手感和光亮度
成型后的坯件带有浇口残留、分模线或冲切毛边。工人先切除浇口、修整边缘,再进行抛光:批量件多放入振动研磨机或滚筒中,与研磨介质一起转动,去除细小毛刺,使边角圆滑;表面要求高的部位,再用布轮手工抛光。
这道工序的质量会在电镀后放大显现。亮金、亮银等光面电镀反光强,表面残留的划痕、砂眼在电镀后格外明显;边缘修整不到位,佩戴时会刮手、钩挂带。镂空和细小凹槽处要控制研磨力度,避免磨钝浮雕的棱角。
电镀:赋予颜色与光泽
坯件先经过除油、清洗,使镀层附着牢固。锌合金件一般先镀铜打底,再镀面层。常见面层颜色有亮金、亮银、古铜、黑镍等;仿古处理是在电镀后整体着深色,再把凸起部分擦亮,凹处保留深色,使浮雕层次更突出。
冠、亚、季军的金、银、铜三色奖牌可以共用一套模具,区别只在电镀这一步。一枚奖牌同时呈现两种金属色时,需要遮蔽部分区域,分两次电镀,工序和周期都会增加。电镀决定奖牌的颜色、光泽和耐用程度,镀层不均会出现色差,附着不牢则会起泡、脱落。
上色:烤漆、珐琅与印刷
烤漆
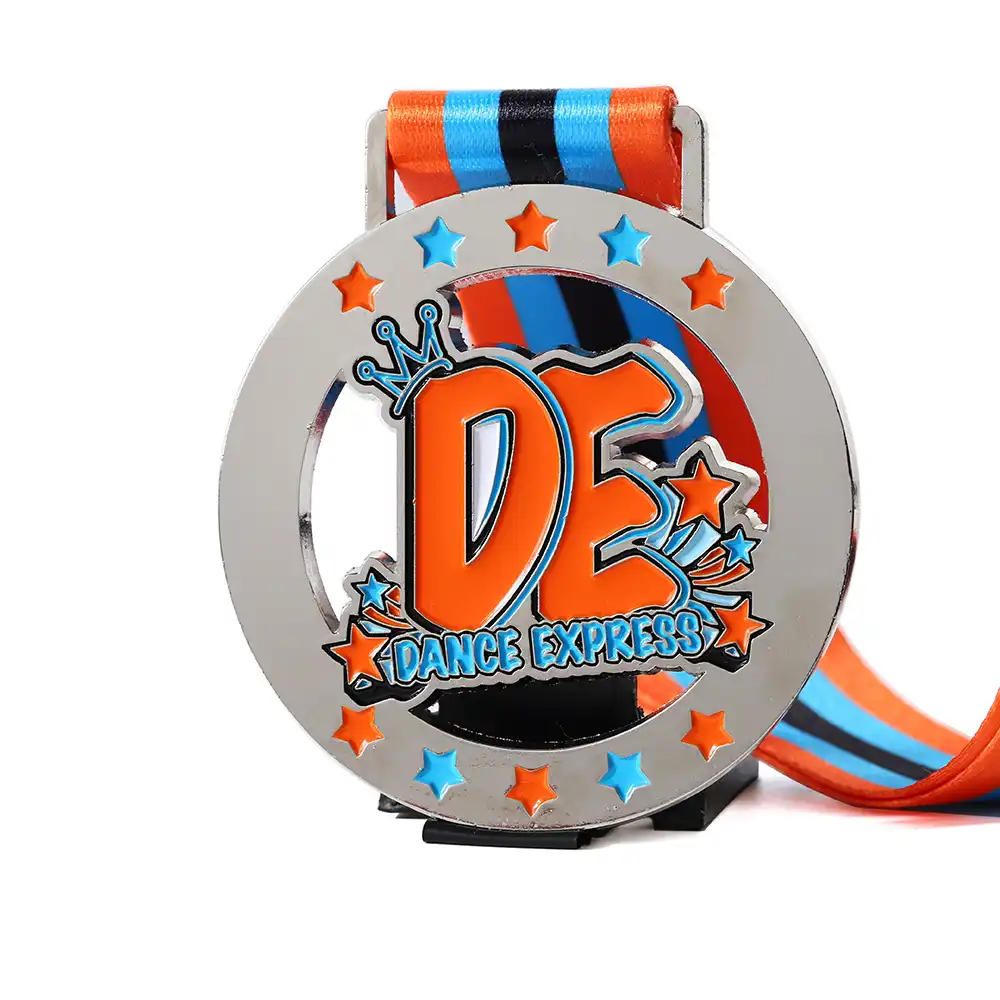
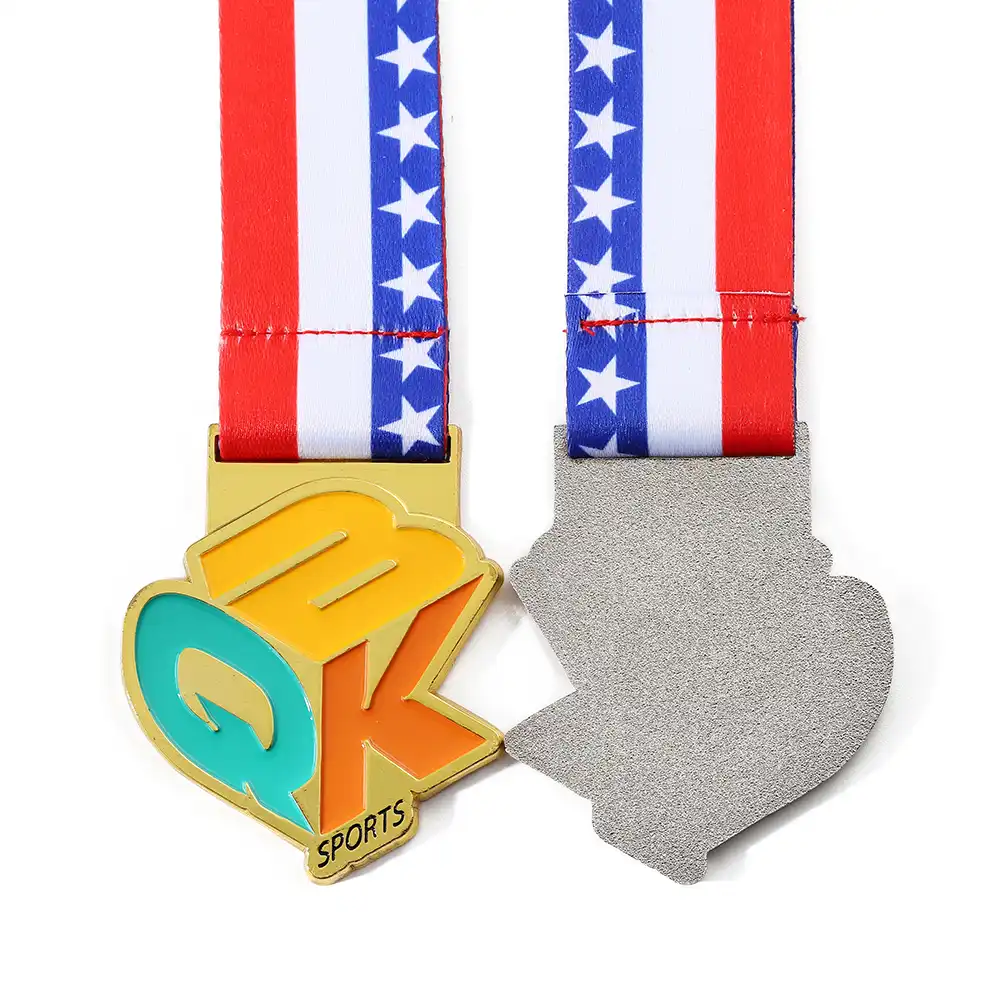
烤漆在电镀之后进行。工人用针管把漆逐色点入金属线条围出的凹槽,每填一种颜色烘烤固化一次,漆面略低于线条,触摸有凹凸感。颜色越多,填色和烘烤的轮次越多;色块越小,越考验点漆的精细程度。
珐琅
珐琅的工序顺序与烤漆不同:先填色,填色量高出金属线条,固化后打磨至与线条齐平,再电镀、抛光。打磨让色面与金属处在同一平面,表面平整光滑、耐磨,但多出的打磨工序也意味着更长的加工时间。
印刷
渐变色、照片和细小图案难以用填色表现,可以采用丝印或 UV 印刷直接印在奖牌表面,印刷后多覆一层透明滴胶,保护图案并增加光泽。背面的名次、日期等文字,可以在开模时做成凸字,也可以在成品上丝印或激光雕刻。
上色环节影响色彩的准确度和完整度。常见缺陷有溢色、漏色、杂点和气泡,颜色与色号的偏差也在这一步产生。
装挂带:连接方式影响佩戴效果
挂带多为涤纶织带,图案和文字通过热转印或丝印印在带面上,两端缝合,或用金属挂扣连接。奖牌与挂带的连接方式主要有两种:奖牌顶部铸出挂环,用金属圈与挂带相连;或者在奖牌上直接开出穿带孔,挂带从孔中穿过。
前一种方式更换挂带方便,奖牌可以自由摆动;后一种方式结构简洁,奖牌佩戴时朝向稳定。挂带颜色与奖牌电镀色、填色要协调,挂环和金属圈要足够牢固,否则在颁奖和佩戴中容易脱落。
质检与包装
成品出厂前逐项检查:
- 外观:边缘有无毛刺,表面有无砂眼、划痕。
- 电镀:颜色是否一致,有无起泡、脱镀。
- 上色:有无溢色、漏色,颜色是否与样品一致。
- 文字与尺寸:正反面文字是否正确,尺寸、厚度是否符合要求。
- 挂带:挂环、金属圈是否牢固,挂带印刷是否清晰。
检查合格后,单枚装入 OPP 袋,防止运输中互相摩擦划伤;需要礼盒或绒布袋的另行装配。设有不同名次或组别的,分开包装并在外箱标注,便于颁奖现场分发。拿到样品或大货后怎样判断做工,可参阅拿到奖牌样品,怎么看工厂水平;工艺选择与价格的关系,另见定制奖牌多少钱一枚。
常见问题
怎样判断一枚奖牌是压铸还是冲压?
先看造型:带镂空、多层立体浮雕或厚薄明显变化的,基本是压铸件;整体厚度均匀、浮雕较浅、外形规则的,多为冲压件。再用磁铁检验材质:能被牢牢吸住的是铁材冲压件,锌合金和铜都不会被磁铁吸住。重量只能作参考,尺寸和厚度的差别往往掩盖材质本身的轻重。
每枚奖牌背面要刻不同的名字,生产上怎样安排?
名次、组别等背面文字直接压铸的,每种文字都要单独开模,按不同款计算起订量和模具费;改用激光雕刻,可以共用一套模具,激光雕刻另行报价。每枚都不同的姓名、成绩,同样在电镀、上色完成后逐枚激光雕刻。设计时在背面预留一块平整区域,名单整理成表格,与名次、数量一一对应,包装时按名单分装,颁奖现场可以直接对号发放。
样品与大货出现色差,怎样避免?
色差主要产生在电镀和调漆两个环节。在图稿上标注潘通色号,质检时按色号逐批比对电镀色和填色。电镀色受镀液状态和电镀时间影响,同一订单一次投产,比分批生产更容易保持颜色一致。日后返单,提供原批次的奖牌或清晰照片作为对照,可以减少新旧两批之间的差异。
奖牌存放久了会氧化变色吗?
镀层完整、存放环境干燥时,奖牌颜色可以长期保持;镀层被划破、长时间接触汗液或放在潮湿处,金属就容易氧化发暗。收藏时单枚装袋或放入礼盒,避免与其他金属件互相摩擦;表面沾上汗渍,用干燥的软布擦拭,不要使用砂纸、金属抛光膏或化学清洁剂,以免磨掉镀层。仿古电镀凹处的深色是工艺效果,不属于氧化。
单面奖牌和双面奖牌,生产上有什么不同?
双面奖牌正反两面都要在模具上雕刻图案,背面浮雕和正面一样经过抛光、电镀和上色。单面奖牌的背面为平面,模具雕刻工作量较少,背面可以留空,供后期激光雕刻或丝印名次、日期等信息。需要逐枚个性化加工的奖牌,背面做成平面更便于雕刻;背面图案属于整体设计一部分的,则做成双面。
打样:一枚样品走完全部工序
样品与大货的工序完全相同,从开模、成型、抛光、电镀、上色到装挂带逐一完成,区别只在数量。浮雕深浅、电镀色泽、填色效果和挂带搭配,都要在样品上才能看清。禾三千打样需 5–7 天,采用 3D 铸造的增加 2–4 天;工序越多,周期越长,3D、双色电镀、多色等复杂规格的大货生产需 20–25 天。